Zone mécanique
Zone "plasturgie" avec presse à injecter Babyplast, ligne recyclage plastique, imprimante 3D filament et résine. Magasin et graveuse laser.
- Ligne de Recyclage Plastique
- Presse à injecter
- Impression 3D Résine
- Graveuse Laser
- Découpe laser NWS-TECH CUT-X 600
- Mode opératoire : Fabrication d'un support de stockage de téléphone
- Machine de traction
- Tutoriel complet – Imprimantes 3D Bambu Lab (A1 mini, A1, X1 Carbon)
Ligne de Recyclage Plastique
Presse à injecter
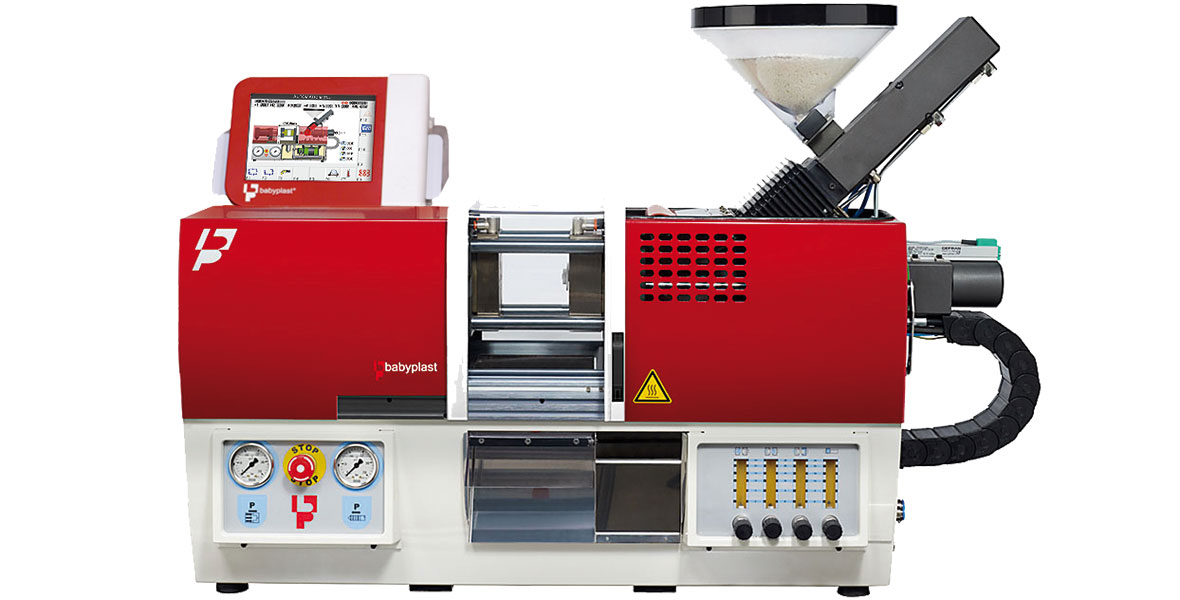
Utilisation de la presse à injecter BabyPlast
Tutoriel pour TP R104 (BUT QLIO)
1. Caractéristiques
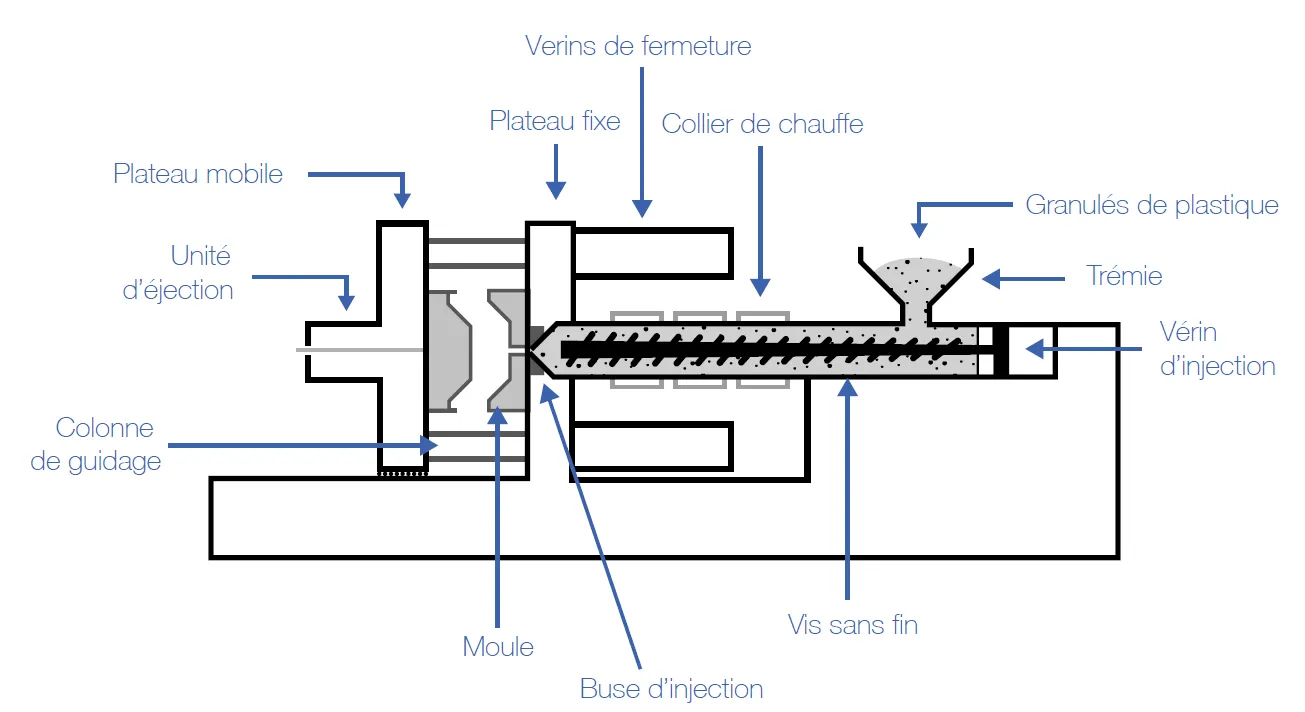
2. Principe de fonctionnement
Type de plastique : PLA, ABS, PET
3. Procédure d'utilisation


4. Maintenance et actions de nettoyage
Nettoyage de la machine
Impression 3D Résine
Utilisation de l'imprimante 3D résine
1. Caractéristiques
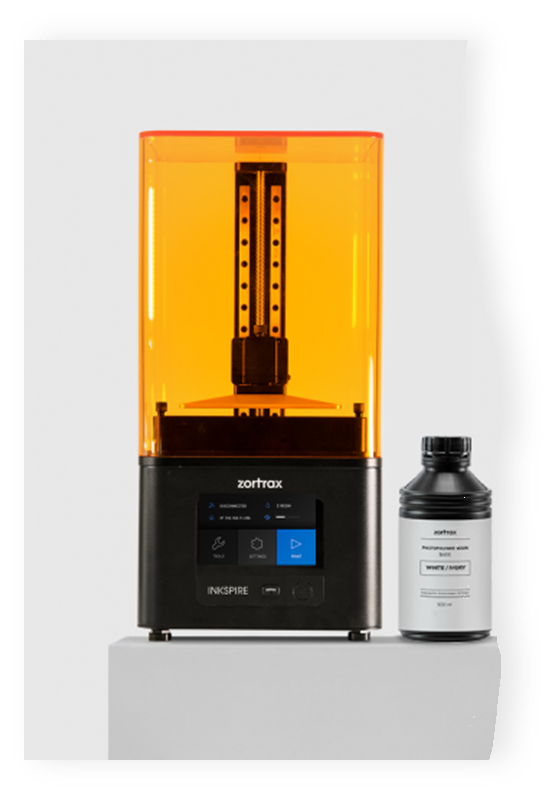
- Poids 10.35kg
- Dimensions machine : 31.5 x 31.2 x 53.0 cm
- Volume imprimable : 132 x 74 x 175 mm
- Formats supportés : .cws, .zcodex, .sl1, .zip
- Formats supportés par le slicer Z-Suite : .stl, .obj, .dxf, .3mf, .ply
- Technologie : LCD UV (~200H de durée de vie de l'écran)
- Taille de pixel : 0.05 mm
- Épaisseur de couche : 0.01, 0.05, 0.1mm
- Résine 405nm
- Prix : à partir de 1899€
2. Principe de fonctionnement

Type de résines : Résine lavable à l'eau SUNLU
3. Procédure d'utilisation
Toujours manipuler la résine ou le bac à résine avec des gants
Phase 1 : Choisir ou modéliser un fichier 3D
-
Rechercher un modèle sur Thingiverse
-
Rendez-vous sur Thingiverse.
-
Utilisez la barre de recherche pour trouver un modèle qui vous intéresse.
-
Téléchargez le fichier 3D (à généralement au format
.STLou.OBJ).
-
-
Modéliser un fichier sur Tinkercad
-
Connectez-vous à Tinkercad.
-
Créez un nouveau projet et utilisez les outils de base pour concevoir votre modèle.
-
Exportez votre création au format
.STLune fois terminé.
-
- Modéliser un fichier sur SolidWorks
- Ouvrez le logiciel SolidWorks.
- Créez une nouvelle pièce.
- Enregistrez votre pièce et exportez la sous le format
.STL.
Phase 2 : Importer le fichier dans Z-Suite
-
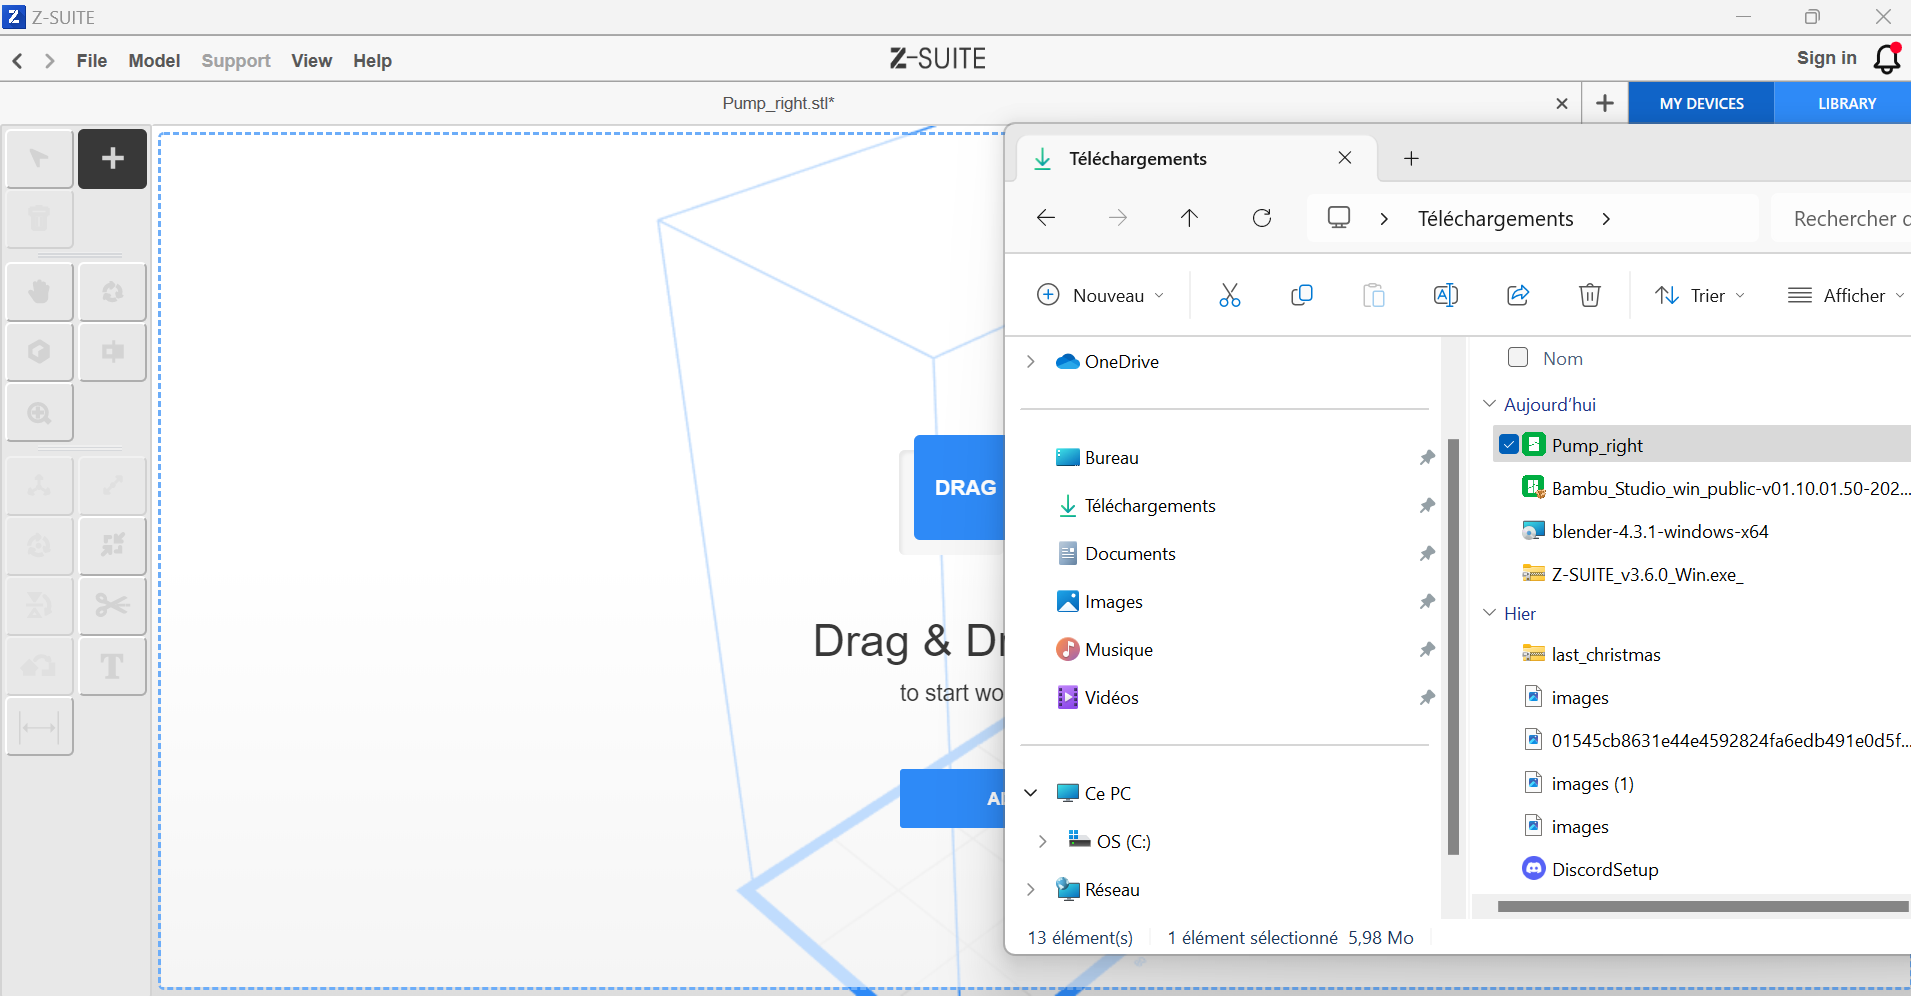
Ouvrir Z-Suite
-
Lancez Z-Suite sur votre ordinateur.
-
Assurez-vous que le logiciel est configuré pour votre imprimante (Zortrax Inkspire).
-
-
Importer le fichier
-
Cliquez sur « Ajouter un fichier » ou glissez directement votre fichier
.STLdans le logiciel. -
Vérifiez que votre modèle est correctement chargé dans l’espace de travail.
-

-
Phase 3 : Bien paramétrer le modèle
-
Orientation du modèle
-
Orientez votre modèle pour réduire la surface de contact avec le plateau (utile pour minimiser les supports).
-
Privilégiez une légère inclinaison pour éviter les défauts d’impression (par ex. : 30°). Vous pouvez cliquez sur "Mixed" lorsque le logiciel vous demande de choisir la rotation.
-

-
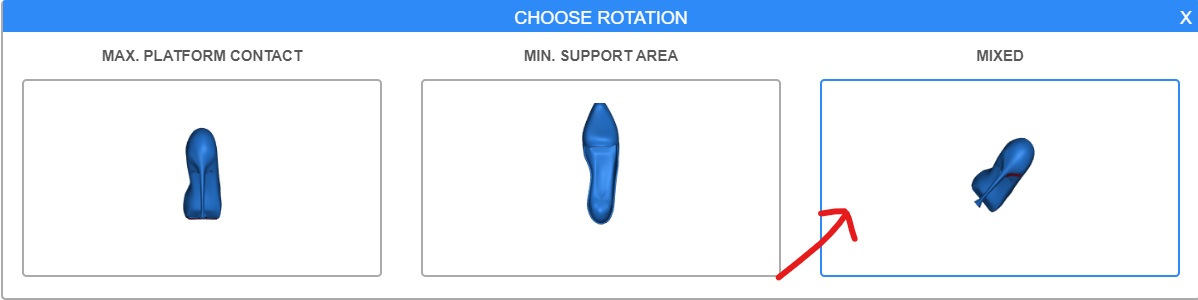
En fonction de l'orientation choisie, la qualité de la pièce peut être impactée : l'orientation "Mixed" permet de manière général un meilleur rendu au détriment d'un temps d'impression plus long
-
Réglages de résine
-
Consultez les recommandations du fabricant de votre résine (durée d’exposition, épaisseur de couche, etc.).
-
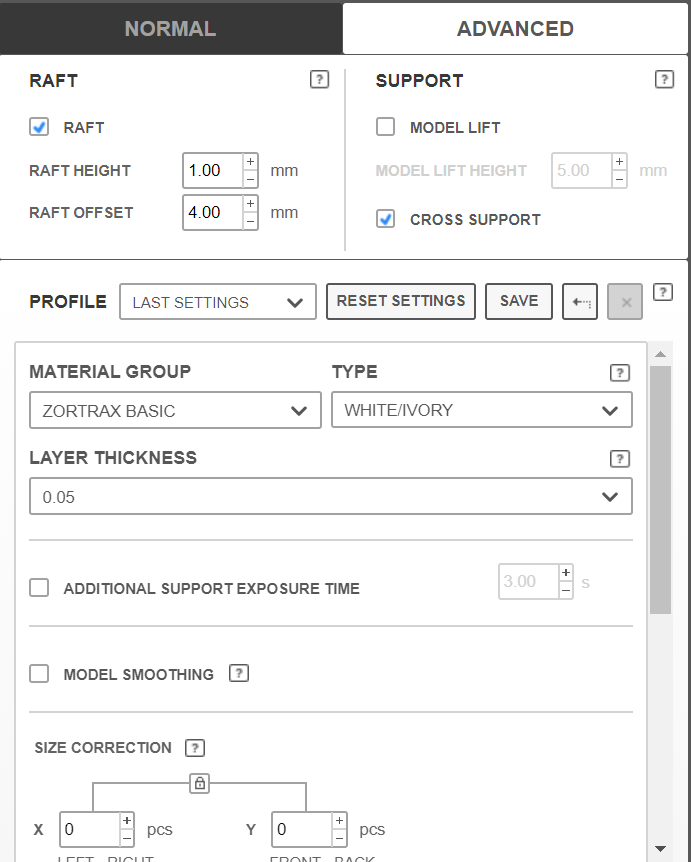
Paramétrez ces valeurs dans Z-Suite :
-
Épaisseur de couche.
-
Temps d’exposition (par couche et pour la base).
-

-
-
-
Génération des supports
-
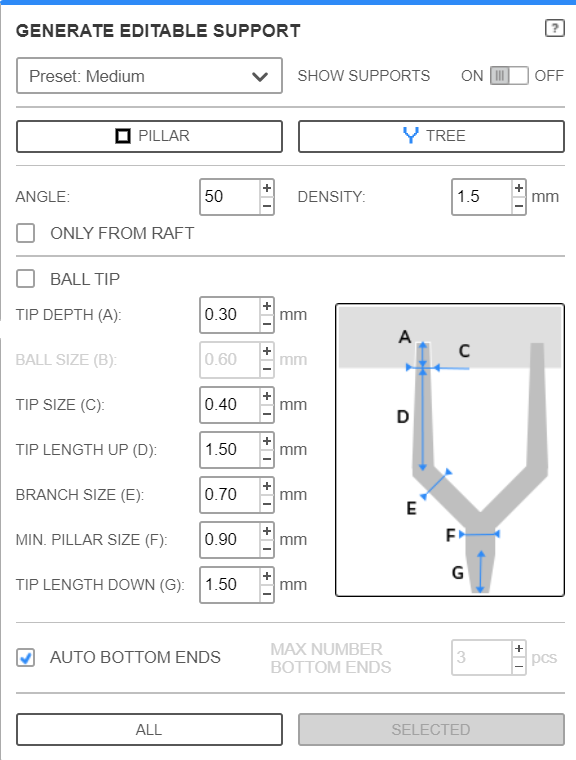
Activez l’option de génération automatique des supports (si l'orientation choisie plus haut nécessite des supports).
-
Ajustez les supports si nécessaire pour bien maintenir les parties suspendues du modèle.
-

- Appuyer sur le bouton "All" pour les activer.
-
-
Vérifications finales
-
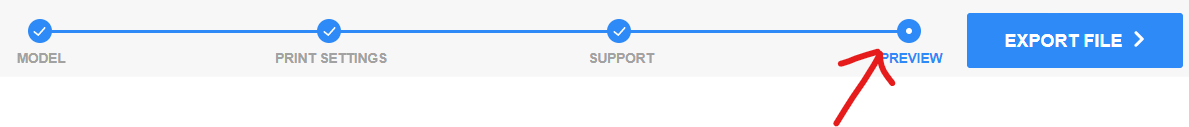
Utilisez l’aperçu pour vérifier chaque couche de votre modèle.
-

-
Sauvegardez le fichier en format compatible (
.zcodex) avec votre imprimante sur la clé.
-
Phase 4 : Lancer l’impression sur l’imprimante
Vérifier que le bac à résine est vide avant de lancer une impression. Si celui-ci n'est pas vide, vérifier que la résine est encore "fraîche" et que celle-ci est exploitable.
-
Préparer l’imprimante
-
Si le bac à résine est vide, nettoyez le plateau d’impression pour assurer une bonne adhésion à l'aide d'un chiffon doux et d'alcool isopropylique.
-
Si le bac à résine est vide, secouez le bidon de résine et remplissez le bac avec le produit.
-
Ne pas mettre trop de résine dans le bac, en mettre au minimum 100 mL, au maximum 250 mL.
-
-
Transférer le fichier
-
Chargez le fichier sur l’imprimante via une clé USB.
-
- Étalonnez la machine
- Rendez vous dans "Outils" puis cliquez sur "Étalonnage"
- Suivez la procédure d'étalonnage indiquée par la machine (il faudra pour cela vous munir d'une clé allen).
- Rendez vous dans "Outils" puis cliquez sur "Étalonnage"
-
Lancer l’impression
-
Accédez au menu de l’imprimante et sélectionnez votre fichier.
-
Vérifiez les paramètres affichés, puis démarrez l’impression.
-
-
Suivi et fin d’impression
-
Surveillez les premières minutes pour vous assurer que la base adhère correctement au plateau.
-
Une fois l’impression terminée, retirez le modèle avec soin.
-
Après l’impression : Post-traitement
-
Nettoyage
-
Dégagez les supports avec précaution.
- Plongez le support avec la pièce dans le bain à ultrason en vérifiant que l'alcool isopropylique du bain à ultrason est encore "propre".
- Allumer le bain à ultrason pour une durée de 300 secondes. N'hésitez pas à bouger la pièce de temps en temps durant ce laps de temps afin d'être sûr d'éliminer les restes de résine.
-
-
Durcissement
-
Placez le modèle sous une lampe UV ou dans une machine de post-curing pour finaliser le durcissement.
-
Et voilà, votre impression résine est terminée !
Si la résine qui reste dans le bac n'est pas utilisée au courant des jours qui viennent, merci de la filtrer et de la remettre dans le bidon d'origine. Pour ce faire, aidez vous de l'entonnoir ainsi que d'un filtre jetable vendu avec le bidon de résine.
4. Maintenance et actions de nettoyage
Nettoyage de la machine
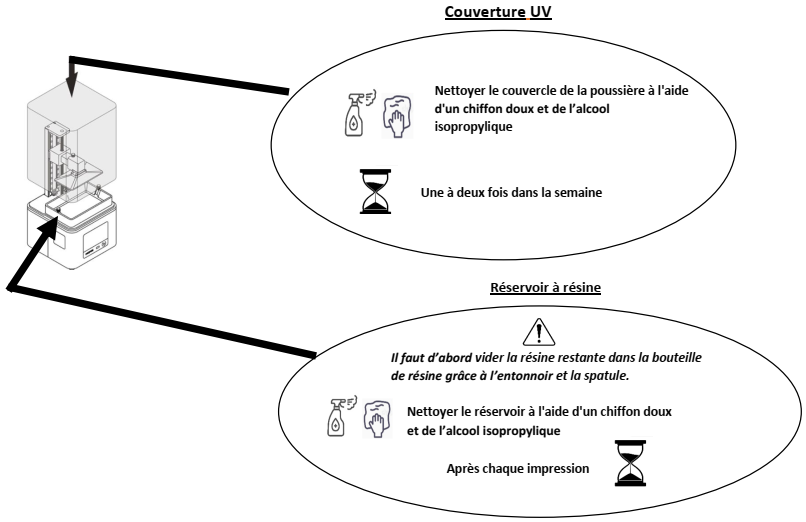
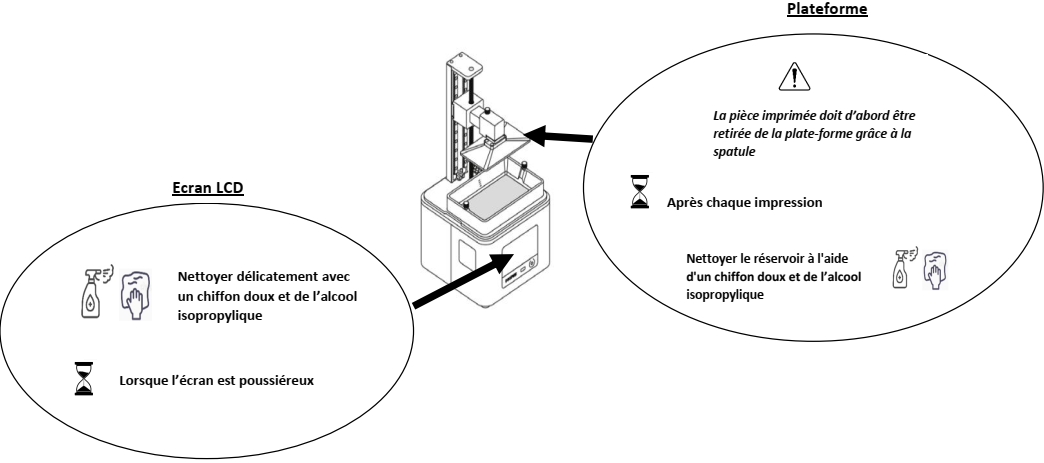
Changement du filtre
Suivez la procédure indiquée sur la vidéo ci-dessous pour effectuer le changement du filtre :
https://youtu.be/64ypxE3UjRE?si=QiGtU7_0rRW1qmrS
Le filtre est à changer dès que vous constatez que celui-ci se désagrège, au bout de quelques impressions.
5. Matériel inclus

6. Arbre des défaillances
- Si l'impression est transparente et/ou peu rigide :
- Vous avez probablement oublié de mélanger la résine et imprimé avec principalement du solvant
-
solution : bien secouer le bidon de résine avant usage
- Si l'impression est peu rigide
-
solution : exposer la pièce 24h aux UV du soleil ou dans la machine de durcissement en la retournant pour que toutes les faces soient exposées
-
Graveuse Laser
Découpe laser NWS-TECH CUT-X 600
I - Introduction
Bienvenue dans ce tutoriel dédié à l’utilisation de la machine de découpe laser NWS-Tech CUT-X 600 (60W). Que vous soyez débutant ou utilisateur expérimenté, ce guide vous accompagnera étape par étape pour maîtriser cette technologie de précision et en tirer le meilleur parti.
Les machines de découpe laser, comme la NWS-Tech, sont des outils puissants et polyvalents, capables de travailler avec une large variété de matériaux, tels que le bois, l'acrylique, le métal ou encore le cuir. Grâce à leur précision et à leur rapidité, elles permettent de réaliser des créations impressionnantes pour des projets personnels ou professionnels.
Préparez-vous à libérer votre créativité tout en apprenant à utiliser efficacement votre découpe laser. Suivez le guide !
II - Préparation des fichiers
Pour préparer vos fichiers, vous disposez de plusieurs solution.
Soit vous réaliser vous mêmes vos fichiers de découpe laser. Dans ce cas je vous renvoie vers le tuto Formation au logiciel Inkscape. (Sur le logiciel RDWorkd V8, le logiciel que l'on utilisera pour la découpe laser il y a possibilité de réaliser des fichiers simple de découpe/gravure)
Soit vous avez votre propre fichier que vous importerez dans le logiciel.
Le logiciel donc que nous allons utilisez s'appel RDWorks V8. Ce logiciel nous permettra de paramétrer notre fichier afin de lui indiquer les différentes puissante utilisées pour la découpe ou la gravure en fonction de différentes couleurs. Comme dit précédemment, une petite partie de création de fichier est disponible sur le logiciel.
Voici à quoi ressemble le logiciel quand vous le lancer :

Si la langue n'est pas dans la langue que vous souhaitez. Vous pouvez le changer, en allant dans "Help>language" et sélectionner la langue souhaitez.
En encadré rouge, vous retrouverez tout les outils pour réaliser ou éditer votre modèle si vous n'en avez pas trouver ou réaliser en amont.

Pour cette exemple je vais réaliser un petit jeton.
Je sélectionne donc en premier l'outil ellipse, et réaliser un cercle sur ma surface de travail. Je peux modifier la taille directement en entrant les valeurs manuellement (voir encadré rouge photo ci-dessous). Si je souhaite que les valeurs évoluent proportionnellement, il me suffit de mettre le cadenas en position fermer en cliquant dessus).

Maintenant, je souhaite écrire un texte sur mon jeton.
Il me suffit de cliquer sur l'outil Texte et cette onglet apparait. Plus qu'a changer mon texte qui est situé dans l'encadrer rouge et appuyer sur le bouton "OK".

Mon cercle est en rouge et mon texte également. Ce qui veut dire que mon texte sera également découper. En l'occurence, je souhaite que mon texte ne soit pas découper mais graver. Pour ce faire, je vais lui attribuer une nouvelle couleur. Si nous regardons en bas à gauche il y a différentes couleurs. Je vais sélectionner mon texte et cliquer sur une couleur différente du rouge. Pour mon cas, ce sera du noir. Voici le rendu pour le moment.

Maintenant que votre modèle est prêt., nous pouvons le configurer. Si l'on regarde dans l'encadré rouge ci-dessous, nous avons nos différentes couleurs et la tâche qui lui est attribué. Nous voyons que les deux couleurs sont configurés pour la découpe. J'ai dis un peu plus tôt que je souhaite que la couleur noir corresponde à de la gravure. Je double-clic sur la couleur noir.

Vous arrivez sur cette onglet. Il faut cliquer le menu déroulant et cliquer sur "graver" puis "OK"

Maintenant, nous pouvons réaliser le paramétrage de la puissance et de la vitesse de la découpe et de la gravure. Pour ce faire vous aller double-cliquez sur la couleur dont laquelle vous voulez paramétrer la puissance et la vitesse. Et ensuite (encadré rouge) vous pouvez modifier ces différents paramètres. Dans mon cas, je vais utiliser des planches de MDF en 3mm. Je vais réaliser les premiers tests de mon projet avec ces paramètres :
Attention ne jamais dépasser 90% pour la puissance
Découpe :
- Puissance min et max : 90 %
- Vitesse : 30 mm/s
Gravure : (Appliquer le mode SCAN ou GRAVURE)
- Puissance min et max : 20 %
- Vitesse : 200 mm/s

Maintenant que nous avons réalisé nos paramétrages, nous allons voir comment lancer la découpe.
III - Utilisation de la machine
Vérifier que l’espace de travail est rangé

Vérifier à vue d’œil qu’il n’y ait pas de câble endommagé

Vérifier qu’il n’y ait pas de produits dangereux dans la zone du laser ou de matières
inflammables

Vérifier que tous les câbles sont branchés à l’arrière de la graveuse

Mettre le bouton d’alimentation principale de la graveuse sur MARCHE

Insérer la clé du SHUTTER électronique

Vérifier si le bouton d’arrêt d’urgence est déverrouillé

Appuyer sur le bouton START

La machine est maintenant allumée. Nous allons pouvoir dans un premier temps introduire notre matériaux dans le cadre de la machine.

Nous sommes maintenant sur l'écran d'accueil.

Déplacez votre laser au centre de votre matériau à l'aide des flèches directionnels puis appuyez sur le bouton au centre de la flèche directionnel "Z/U". Vous êtes maintenant sur le menu. si dessous. Descendez sur l'icône "Auto- focus", appuyez sur "Enter" et attendez que l'Auto focus se réalise.
L'auto-focus sur une découpe laser permet d'ajuster automatiquement la distance entre la lentille laser et la surface du matériau. Cela garantit une mise au point optimale pour des découpes précises et uniformes, en s'adaptant à l'épaisseur du matériau.

Une fois l'auto-focus réalisée, vous pouvez réaliser votre pièce
Méthode 1 : Si vous êtes reliés directement au PC, allez directement à l'étape "Fabrication de la pièce".
Méthode 2 : Si vous utilisez une clef US, appuyez sur le bouton "file". Tout les fichiers enregistré dans la mémoire de la machine se trouve ici.

Notre fichier est sur la clé USB. Pour le chercher il faut aller sur la droite dans "fich. USB+".

Cliquez sur "Lire fichier USB" afin d'afficher tout les fichiers présent sur la clé USB.

Sélectionner le fichier que vous voulez utiliser puis appuyez sur "Vers mémoire" pour importer notre fichier dans la mémoire de la machine.

Maintenant que votre fichier se trouve dans la mémoire dans l'appareil vous pouvez le sélectionner en allant dans "file".

Vous aurez cette vue. Vous pourrez modifier manuellement les paramètres de puissance et de vitesse.

Fabrication de la pièce :
Une fois le tout paramétrer correctement. Placez vous à l'endroit ou vous souhaitez réaliser votre découpe/gravure à l'aide des flèches directionnel de la machine.
Une fois cela réalisé, appuyez sur le bouton "Origin".
La mise à l'origine sur une découpe laser consiste à définir le point de départ (dans le coin en haut à droite chez nous) de la tête laser sur le plan de travail. Cela permet de synchroniser les coordonnées du fichier de découpe avec la position réelle de la machine, garantissant une précision dans l'exécution des projets.
Afin de vérifier si notre découpe/gravure rentre dans l'espace que nous souhaitons. Nous pouvons appuyer sur le bouton "Frame".
Cela fera le contour de notre modèle et nous pourrons vérifier visuellement si notre découpe dépasse ou non de notre espace.
Si vous êtes connecter directement à la machine via un câble USB. Cliquez sur "Lancer".
Félicitations ! Vous avez maintenant toutes les clés en main pour utiliser votre machine de découpe laser NWS-Tech efficacement et en toute sécurité. Que ce soit pour découper, graver ou donner vie à vos projets créatifs, vous savez comment préparer vos fichiers, régler votre machine, et optimiser vos découpes.
N'oubliez pas que la pratique et l'expérimentation sont essentielles pour maîtriser pleinement cet outil. Explorez de nouveaux matériaux, testez différentes configurations, et laissez libre cours à votre imagination. Enfin, un entretien régulier de votre machine vous permettra de garantir des performances constantes et durables.
Merci d'avoir suivi ce tutoriel, et bon découpage !
Sources
Mode opératoire : Fabrication d'un support de stockage de téléphone
Machine de traction
Mode opératoire
Bonjour, voici le mode opératoire de la machine de traction. Il est présent sous différentes formes. Il est présent sous forme de Logigramme mais aussi sous forme de tableau. Une vidéo est associé pour le logigramme et pour le tableau
Voilà les deux modes opératoires :
Logigramme :

Vidéo avec le Logigramme :
https://youtube.com/shorts/YCmWo1G3LpA?feature=share
Mode opératoire sous forme de tableau :


Vidéo pour le mode opératoire sous forme de tableau :
https://youtube.com/shorts/KzS5Qr_aJkQ
Tutoriel complet – Imprimantes 3D Bambu Lab (A1 mini, A1, X1 Carbon)
1. Introduction à l’impression 3D FDM
L’impression 3D FDM (Fused Deposition Modeling) fonctionne par dépôt de filament fondu couche par couche. L’imprimante chauffe le filament, le fait passer à travers une buse (nozzle) et le dépose sur un plateau pour créer un objet 3D.
2. Présentation des imprimantes du FabLab

3. Choisir son modèle 3D
Pour utiliser les imprimantes 3D, vous avez le choix de créer votre propre modèle ou bien de prendre des modèles déjà faits par d’autres utilisateurs sur internet
Créer son propre modèle 3D :
Utiliser des logiciels de CAO comme Onshape, Blender, Fusion 360 ou bien encore Solidworks.
Lien du tutoriel pour l’utilisation de Onshape :
Exportez votre modèle au format “.stl”.
Trouver un modèle 3D existant :
Il existe différents sites :
-
https://www.thingiverse.com/
-
https://www.printables.com/
Télécharger votre modèle au format ”.stl”
4. Paramétrage du modèle 3D avec Bambu Studio
Bambu Studio est le logiciel utilisé pour préparer vos impressions 3D avant de les lancer sur les imprimantes du FabLab.
Il permet de convertir un modèle 3D (.stl) en un fichier compréhensible par l’imprimante 3D (G-code).
Grâce à ce logiciel, vous pouvez choisir votre machine, ajuster la qualité d’impression, ajouter des supports, définir le type de filament et vérifier la durée ou le coût estimé de la pièce.
Bambu Studio est spécialement conçu pour les imprimantes Bambu Lab (A1 mini, A1, X1 Carbon) et permet un envoi direct vers les machines connectées au réseau du FabLab.
1. Installation et configuration
Lien pour télécharger le logiciel :
https://bambulab.com/fr-fr/download/studio
Ouvrez le logiciel :

Configuration du logiciel (Nécessaire suite à l’installation du logiciel) :
NB : Si le logiciel est déjà installé et configuré ou que vous utilisez l’ordinateur du Fablab, vous pouvez passer cette étape.
Sélectionner les imprimantes disponibles au Fablab :
-
Bambu Lab A1 Mini
-
Bambu Lab A1
-
Bambu Lab X1 Carbon
Cliquez sur “Confirmer”

Sélectionner les différents filaments que vous allez utiliser :
-
Generic PLA
-
Generic PETG
Cliquez sur “Confirmer”

2 Importer le modèle (.stl) en le glissant dans le logiciel depuis l’explorateur de fichier ou en allant dans Fichier > Importer > Importer des 3MF/STL/…
3. Sélectionner l’imprimante que vous voulez utiliser

4. Choisir le type de plaque que vous souhaitez utiliser. Par défaut, pour du PLA et PETG, vous prendrez la “Bambu Lab Textured PEI Plate”.


5. Positionner votre modèle sur le plateau

En bas à droite il y a plusieurs informations sur notre pièce telles que la taille en mm, le volume de votre pièce ainsi que le nombre de triangles que possède votre modèle 3D.

Sur la partie haute du logiciel, vous aurez des outils de paramétrages :

 : Permet d’importer un fichier 3D (.stl, .obj, etc.) dans le plateau de travail.
 : Ajoute un nouveau plateau virtuel pour préparer plusieurs impressions en une seule session.
 : Oriente automatiquement la pièce pour optimiser l’adhérence au plateau et réduire les supports.
 : Replace automatiquement toutes les pièces sur le plateau pour gagner de la place et éviter les chevauchements.
 : Permet d’ajuster l’épaisseur des couches selon les zones du modèle (plus fines pour les détails, plus épaisses pour les parties simples).
 Déplace la pièce sur les axes X, Y et Z pour changer sa position sur le plateau.
 : Pivote le modèle pour l’orienter comme vous le voulez
 : Redimensionne la pièce en pourcentage ou en millimètres.
 : Aligne automatiquement une face du modèle contre le plateau, pour une meilleure stabilité.
 : Couper le modèle en plusieurs parties (utile pour les grandes pièces à imprimer séparément).
 : Crée directement du texte en 3D sur le plateau.
 : Sert à colorier des zones du modèle pour les imprimer avec plusieurs couleurs ou matériaux (jusqu’à 4 avec AMS).
6. Sélectionner le filament utilisé.
Comment choisir son filament ?
PLA (Acide Polylactique)
Le PLA est le filament le plus courant et le plus simple à imprimer. D’origine biodégradable (à base d’amidon de maïs ou de canne à sucre), il offre une excellente qualité visuelle et une grande précision dimensionnelle.
Température d’extrusion : 190 à 230 °C
Température du plateau : 20 à 60 °C
Température de ramollissement : ~60 °C
NB : Ce sont des températures moyennes, il faut bien se référer à la notice du fabricant
Avantages :
-
Facile à imprimer, peu de warping (décollement)
-
Compatible avec presque toutes les imprimantes
-
Surface lisse et brillante
-
Biodégradable et peu odorant
-
Convient bien pour le prototypage, la décoration et les pièces esthétiques
Inconvénients :
-
Fragile et cassant (faible résistance mécanique et thermique)
-
Déformation possible au-delà de 60 °C
-
Moins adapté aux pièces fonctionnelles
Applications
Objets décoratifs, prototypes, figurines, pièces visuelles non soumises à contrainte, etc.
PETG (Polyéthylène Téréphtalate Glycol)
Le PETG est un filament hybride combinant la facilité d’impression du PLA avec la résistance mécanique de l’ABS. Il est légèrement flexible, résistant à l’humidité et offre une excellente durabilité.
Température d’extrusion : 220 à 250 °C
Température du plateau : 60 à 80 °C
Température de ramollissement : ~80 °C
NB : Ce sont des températures moyennes, il faut bien se référer à la notice du fabricant
Avantages
-
Bonne résistance mécanique et chimique
-
Peu de warping et bonne adhérence intercouche
-
Surface brillante et possibilité de transparence
-
Bon compromis entre solidité et facilité d’impression
-
Légèrement flexible, donc moins cassant que le PLA
Inconvénients
-
Tendance au stringing (formation de fils entre les pièces)
-
Adhérence parfois excessive au plateau
Applications
Pièces techniques, contenants, supports, objets fonctionnels soumis à des efforts modérés, etc.
ABS (Acrylonitrile Butadiène Styrène)
L’ABS est un filament technique solide, résistant à la chaleur et adapté aux pièces fonctionnelles. Il demande cependant une bonne maîtrise de l’impression et un environnement ventilé.
Température d’extrusion : 230 à 270 °C
Température du plateau : 90 à 110 °C
Température de ramollissement : ~100 °C
NB : Ce sont des températures moyennes, il faut bien se référer à la notice du fabricant
Avantages
-
Excellente résistance mécanique et thermique
-
Bonne résistance aux chocs
-
Peut être poncé, percé ou collé facilement
-
Soluble dans l’acétone pour lissage ou assemblage
-
Idéal pour les prototypes fonctionnels
Inconvénients
-
Fort warping et retrait à l’impression
-
Dégage des COV (impression en enceinte fermée recommandée)
-
Plus difficile à imprimer que le PLA ou PETG
Applications
Pièces mécaniques, boîtiers, prototypes techniques, maquettes industrielles, éléments de structure.
TPU (Thermoplastique Polyuréthane)
Le TPU est un filament flexible et résistant, idéal pour les pièces souples ou amortissantes. Il se distingue par son élasticité et sa bonne résistance à l’usure.
Température d’extrusion : 210 à 240 °C
Température du plateau : 20 à 60 °C
Température de ramollissement : ~70 °C
NB : Ce sont des températures moyennes, il faut bien se référer à la notice du fabricant
Avantages
-
Très flexible et élastique
-
Excellente résistance à l’abrasion et aux chocs
-
Bonne adhérence intercouche
-
Résistance chimique et peu odorant
Inconvénients
-
Impression lente (risque de bouchage dans les extrudeurs)
-
Détails fins difficiles à obtenir
-
Nécessite un bon réglage du flux et de la vitesse d’impression
Applications
Joints, semelles, poignées, coques amortissantes, pièces antivibrations, accessoires souples.
ASA (Acrylonitrile Styrène Acrylate)
L’ASA est un filament proche de l’ABS mais plus résistant aux UV et aux intempéries. Il est idéal pour les pièces destinées à un usage extérieur.
Température d’extrusion : 240 à 260 °C
Température du plateau : 90 à 110 °C
Température de ramollissement : ~100 °C
NB : Ce sont des températures moyennes, il faut bien se référer à la notice du fabricant
Avantages
-
Excellente résistance aux UV et aux intempéries
-
Bonne stabilité dimensionnelle
-
Résistance mécanique proche de l’ABS
-
Finition mate et homogène
Inconvénients
-
Warping possible sans enceinte chauffée
-
Odeur légère à l’impression
-
Prix supérieur au PLA ou PETG
Applications
Pièces extérieures, signalétique, pièces automobiles, composants techniques exposés à la chaleur ou au soleil.
Attention : au Fablab, nous utilisons principalement du PLA et du PETG. Pour une utilisation de tout autre filament, merci de contacter un responsable.

7. Éditer les réglages du filament :

NB : Toutes les températures d’utilisation sont indiquées sur la bobine du filament.
7. A. Dans “Rang de T°C recommandé“, indiquez les valeurs inscrites sur la bobine dans “Print temp” ou “PT”

Exemple :
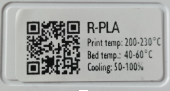
Print temp : 200-230°C donc dans “Rang de T°C recommandé“ :
-
Minimum : 200
-
Maximum : 230
7. B. Dans “Buse” , indiquer une valeur comprise dans la plage de valeur indiquée dans “Rang de T°C recommandé”.

Exemple : Une valeur entre 200 et 230 pour une température ambiante moyenne -> 215
7. C. Dans “Textured PEI Plate” (Plateau de l’imprimante 3D pour du PLA, PETG et ABS), indiquez la valeur maximum inscrite sur la bobine dans “Bed temp” ou “BT”.

Exemple :
“Bed temp : 40-60°C” -> Je choisis donc une température de 60 °C
7. D. Sauvegarder vos modifications de réglages en cliquant sur la disquette en haut à droite

8. Régler la qualité d’impression
Sélectionner l’épaisseur des couches de votre pièce.
NB : Plus l’épaisseur est élevée, moins cela prendra de temps mais plus l’on verra les différentes épaisseurs entre chaque couche. Et inversement, moins l’épaisseur est élevée, moins l’on verra les épaisseurs de couche mais plus cela prendra de temps à imprimer. Prendre du 0,20mm pour un bon compromis.
Choisissez bien vos paramètres en fonction de votre projet

9. Paramétrer le remplissage de la pièce
Allez dans l’onglet “Résistance” et descendre tout en bas de l'onglet dans “Remplissage”

Densité de remplissage : définit le niveau de remplissage intérieur de notre pièce. Plus le pourcentage est grand, plus la pièce sera résistante mais plus elle consomme de filament et sera plus longue à l'impression.
NB : En moyenne entre 15 % et 30 % selon la résistance souhaitée. En cas de doute, veuillez vous référer à un responsable.
Motif de remplissage : définit le schéma intérieur de la pièce que la machine va réaliser pour remplir l’intérieur de la pièce imprimée en 3D, influençant à la fois sa solidité, son poids et son temps d’impression.
Voici un tableau récapitulatif pour vous aider à choisir le motif à utiliser en fonction de votre projet (liste non exhaustive) :
10. Paramétrer les supports de la pièce
Les supports servent à soutenir les parties d’une pièce imprimée dans le vide, afin d’éviter qu’elles ne s’affaissent pendant l’impression.
Allez dans l’onglet “Support” puis dans la catégorie “Support”

Activer les supports : permet d'activer ou non les supports
Type : Permet de choisir le type de support souhaité. Choisir entre “Classiques ( auto )” ou “Arborescents ( auto )”
NB : On utilise les supports normaux pour les surfaces planes ou linéaires, et les supports arborescents pour les formes avec des courbes ou complexes, car ils se retirent plus facilement et consomment moins de matière.
Comment savoir s’il faut activer ou non les supports ?
Laissez les supports désactivés et cliquez sur "Trancher plateau". Un message d’erreur en orange s'affiche (voir image ci-dessous). Vous pourrez soit réorienter la pièce en utilisant l’outil “Orientation automatique” et réessayer, soit activer les supports s'il n’y a pas d’autres solutions.

11. Trancher la pièce (Slice)
Cliquez sur le bouton “Trancher le plateau” : 
12. Analyser le temps, le poids et le coût estimé avant l’envoi

Modèle : Indique la quantité de filament consommée.
NB : La longueur d’une bobine de 1 kg dépend du diamètre du filament et de sa densité (le matériau). Voici les valeurs moyennes les plus courantes :
Coût : Indique le coût en filament du modèle
Estimation de temps : Indique le temps que prendra le modèle à s’imprimer
13. Transfert du fichier vers l’imprimante
• Depuis chez soi : exporter le fichier G-code sur une clé USB et aller sur l’ordinateur du Fablab.
• Depuis le FabLab : laisser le logiciel pour le moment et continuer le tutoriel
5. Changer de filament
Pour les Bambu Lab A1 et A1 mini
1. Aller dans le menu Filament sur l’écran de la machine.
2. Sélectionner Décharger (Unload) et attendre que la buse chauffe.
3. Suivez les étapes indiquées sur l’écran de la machine et retirez le filament manuellement quand c’est demandé.
4. Insérer le nouveau filament (que vous avez choisi de prendre lors du paramétrage de votre pièce) jusqu’à arriver en butée.
5. Cliquez sur Charger et pousser le filament quand c’est indiqué à l’écran
NB : Pour le type de filament, choisir “Generic” pour la marque puis le type de filament utilisé (PLA, PETG, etc…)
Pour la Bambulab X1 Carbon :
1. Allez dans le menu “Filament” sur l’écran de la machine. (deuxième onglet du menu latéral gauche puis onglet "Filament" du menu horizontal)

2. Sélectionner la bobine que vous souhaitez changer et cliquez sur "Décharger" en bas à droite. Si la bobine est déjà déchargée, il suffit de la retirer manuellement de l’appareil.
3. Suivez les étapes indiquées sur l’écran de la machine et retirez le filament manuellement quand c’est demandé.
4. Insérer le nouveau filament (que vous avez choisi de prendre lors du paramétrage de votre pièce). Le filament sera inséré automatiquement par l’AMS)
5. Dans le menu filament, cliquez sur l'icône :  , puis indiquez, la marque, le type et la couleur du filament choisi.
NB : Pour la marque de filament, choisir “Generic” puis le type de filament utilisé (PLA, PETG, etc…). Pour la couleur, il vous suffit de regarder votre bobine.

6. Cliquez sur confirmer
6. Lancer une impression
1. Retournez sur le logiciel et cliquez sur “Imprimer plateau” (Print plate)
2. Dans “Imprimante”, sélectionner la bonne imprimante :
- 3DP-00M-955 → Bambu Lab X1 Carbon
- 3DP-039-291 → Bambu Lab A1 (droite)
- 3DP-039-234 → Bambu Lab A1 (gauche)
- 3DP-030-806 → Bambu Lab A1 mini
2. Activer ou désactiver les options suivantes comme vous souhaitez : Bed leveling, Flow Dynamics Calibration, Enable AMS (X1C), Timelapse.
Bed Leveling :
Vérifie automatiquement que le plateau est bien plat pour assurer une bonne adhérence de la première couche. À activer si la machine n’a pas été calibrée récemment.
Flow Dynamics Calibration :
Ajuste le débit du filament pour éviter les sur- ou sous-extrusions. À activer lors de l’utilisation d’un nouveau filament.
Enable AMS (X1C uniquement) :
Active le système multi-bobines pour imprimer en plusieurs couleurs ou matériaux.
Timelapse :
Créer une vidéo accélérée de l’impression à partir de la caméra intégrée.
3. Cliquez sur “Envoyer” (Send).
4. Confirmer sur l’écran de l’imprimante pour démarrer l’impression.
7. Bonnes pratiques et entretien
- Nettoyer/Enlever les impuretés de la plaque après chaque impression.
- Ranger les bobines.
- Vérifier la calibration régulièrement.
- Ne pas forcer le filament dans la buse.
- En cas de problème, prévenir un responsable